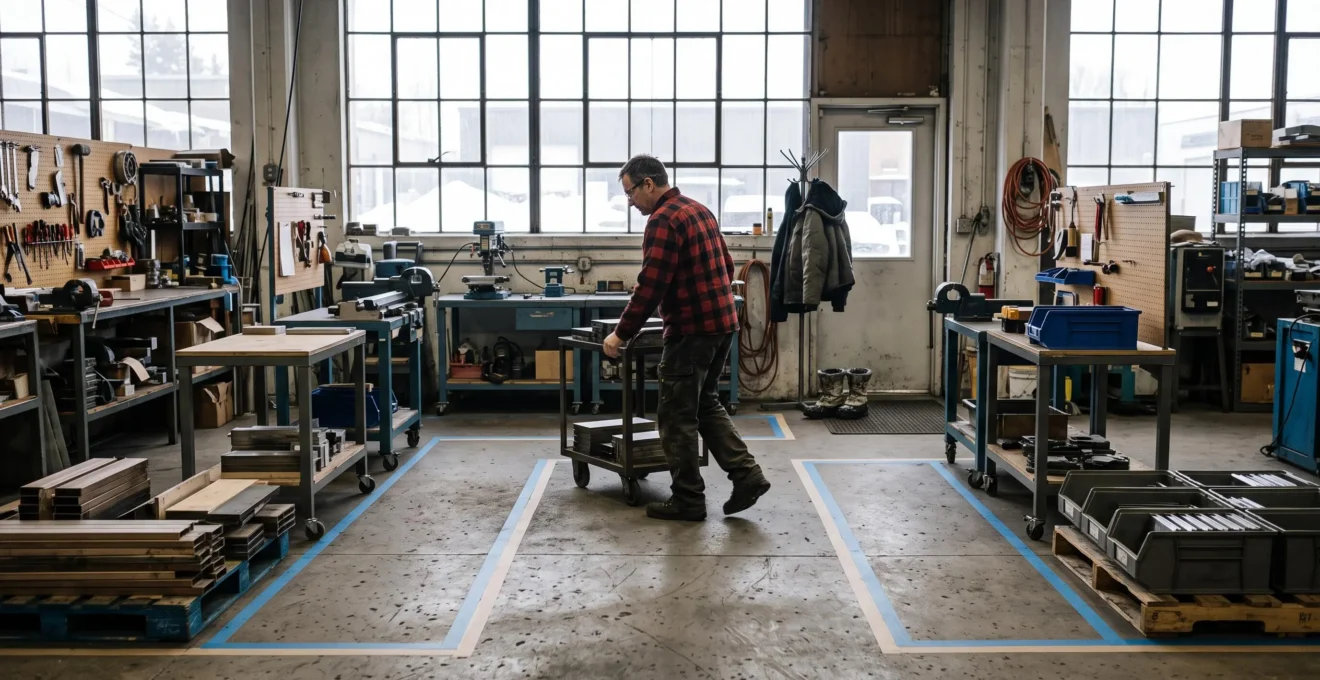
Dans votre atelier, une pièce traverse peut-être trois fois la même allée avant d’être terminée. Un opérateur quitte son poste pour chercher des consommables, un chariot attend devant une machine et les produits semi-finis s’accumulent près de l’expédition. Chaque déplacement paraît insignifiant, mais leur répétition peut ralentir l’ensemble de la production.
Gagner 25 % d’efficacité grâce à un meilleur aménagement est un objectif à mesurer, pas un résultat garanti. L’enjeu consiste à raccourcir les trajets, rapprocher les opérations interdépendantes, réduire les manipulations et protéger les postes qui déterminent réellement votre capacité de production.
Pour une PME manufacturière québécoise, réorganiser l’espace ne signifie pas nécessairement agrandir le bâtiment ni déplacer toutes les machines. Un nouveau rangement, une circulation mieux définie ou le repositionnement de quelques postes peuvent déjà corriger des pertes observables. La bonne démarche commence par le parcours réel des matières et se poursuit par des changements progressifs, testés avec les employés.
Réorganiser votre production : les points essentiels
- Mesurez les déplacements, attentes et manipulations avant de modifier l’aménagement de votre atelier.
- Rapprochez les postes qui échangent fréquemment des matières et choisissez un layout adapté à vos volumes et à votre gamme de produits.
- Commencez par les 5S et une zone pilote, puis vérifiez les gains au poste qui limite réellement votre débit.
- Comment réorganiser vos étapes de production pour livrer 30% plus vite ?
- Comment mapper vos étapes de production pour voir où vous perdez du temps ?
- Pourquoi votre aménagement actuel fait perdre 10h par semaine à chaque employé ?
- Comment réorganiser votre atelier avec la méthode 5S en 4 semaines ?
- Layout en U, ligne ou cellules : lequel pour votre type de production ?
- La réorganisation brutale qui arrête votre production et perd 80 000 $ CAD
- Comment co-créer le nouvel aménagement avec ceux qui l’utilisent chaque jour ?
- Pourquoi un seul poste surchargé ralentit toute votre entreprise ?
Comment réorganiser vos étapes de production pour livrer 30% plus vite ?
Pour réduire vos délais de livraison, commencez par rapprocher les opérations qui échangent fréquemment des pièces et éliminez les détours entre les postes. Le gain vient autant de la suppression des attentes et des manipulations que de la réduction des distances. Livrer 30 % plus vite reste un objectif conditionnel : il faut mesurer le délai complet avant et après le réaménagement.
Dans un atelier mal organisé, les machines peuvent fonctionner correctement tout en produisant un flux inefficace. Une pièce sort de la découpe, traverse l’atelier pour être percée, revient près de son point de départ pour l’assemblage, puis repart vers l’inspection. Les opérateurs travaillent, mais la matière passe une partie de son temps à circuler ou à attendre.
La vitesse de chaque employé n’est pas le principal levier lorsque le parcours physique impose des déplacements inutiles. Raccourcir un trajet récurrent améliore chaque transfert concerné, sans demander aux opérateurs d’accélérer leurs gestes.
La première décision consiste à identifier les couples de postes les plus interdépendants. Relevez combien de fois chaque poste envoie des pièces au suivant, puis estimez la distance parcourue et le temps de manutention associé.
Par exemple, dans un scénario hypothétique, deux postes échangent 40 bacs par jour. Si chaque transfert demande trois minutes et qu’un réaménagement ramène ce temps à une minute, le gain théorique atteint 80 minutes par jour. Ce calcul suppose que les 40 transferts restent nécessaires et que le temps économisé n’est pas absorbé par une autre attente.
Pour hiérarchiser vos interventions, utilisez une matrice simple :
- Fréquence élevée et longue distance : rapprochement prioritaire des postes.
- Fréquence élevée et courte distance : amélioration des manipulations et des accès.
- Fréquence faible et longue distance : évaluation d’une solution de transport plutôt qu’un déplacement systématique de machine.
- Fréquence faible et courte distance : priorité généralement secondaire.
Le Centre canadien d’hygiène et de sécurité au travail, dans sa fiche sur le flux des matières, recommande notamment de rapprocher les opérations, de réduire les distances de transport et de stocker les matières près de leur lieu d’utilisation.
Dans les PME québécoises installées dans des bâtiments loués, les quais de chargement, colonnes porteuses, portes coupe-feu et réseaux techniques constituent souvent des contraintes fixes. Tracez d’abord ces éléments sur le plan, puis organisez les trajets autour d’eux. Un aménagement réalisable vaut davantage qu’un parcours théoriquement parfait, mais incompatible avec le bâtiment.
La prochaine étape consiste à mesurer les trajets réellement empruntés : le parcours observé réserve souvent des surprises par rapport au plan officiel.
Comment mapper vos étapes de production pour voir où vous perdez du temps ?
Pour cartographier votre production, suivez une commande représentative de son entrée jusqu’à sa sortie et tracez ses déplacements réels sur le plan de l’atelier. Notez les distances, les attentes, les retours en arrière et les manipulations à chaque étape. Cette cartographie, appelée diagramme spaghetti, révèle les pertes que les rapports de production ne détaillent généralement pas.
Commencez par récupérer un plan suffisamment précis pour distinguer les machines, les postes manuels, les zones de stockage, les allées et les accès. Pendant une journée complète représentative, observez le cheminement des pièces sans demander aux employés de modifier leurs habitudes.
Utilisez une couleur pour le déplacement des matières et une autre pour les déplacements des opérateurs. Inscrivez une observation à chaque transfert : distance approximative, fréquence quotidienne, durée d’attente, manutention supplémentaire ou retour vers un poste précédent.
Cette distinction est essentielle. Le temps de transformation correspond aux opérations qui modifient le produit conformément à la demande du client. Le temps de déplacement et d’attente consomme des ressources sans transformer la pièce. Certaines opérations de transport ou de contrôle restent nécessaires, mais elles doivent être dimensionnées et organisées.
Pour valider la carte, demandez à trois employés de dessiner indépendamment le parcours d’un même produit. Comparez leurs tracés au parcours théorique. Si les résultats divergent, vérifiez si la séquence change selon les commandes, les équipes ou la disponibilité des équipements. Ces écarts peuvent révéler des circuits informels, des contournements ou des retours en arrière.
Votre diagnostic terrain en cinq actions
- Imprimez un plan de l’atelier avec les postes et obstacles fixes : obtenez un plan annoté.
- Suivez une commande représentative pendant son passage en production : produisez un tracé complet du trajet.
- Chronométrez les déplacements, attentes et manipulations : remplissez un relevé par étape.
- Comparez les parcours dessinés par trois employés : établissez une liste des divergences à vérifier.
- Classez les trois trajets ou attentes les plus coûteux : préparez une liste d’améliorations prioritaires avec mesure de référence.
Conservez la cartographie initiale. Elle servira à comparer les configurations, à quantifier les pertes et à repérer le poste qui freine l’ensemble du flux. Pour une production très variable, répétez l’observation sur plusieurs familles de produits ou journées représentatives.
Une fois les trajets documentés, vous pourrez traduire les minutes perdues en heures de travail et évaluer si l’aménagement actuel justifie une intervention.
Pourquoi votre aménagement actuel fait perdre 10h par semaine à chaque employé ?
Un aménagement peut faire perdre plusieurs heures par semaine lorsque les employés multiplient les allers-retours, cherchent des outils ou manipulent inutilement les mêmes pièces. Le chiffre de 10 heures n’est toutefois pas une moyenne démontrée pour les ateliers québécois. Il constitue une hypothèse à vérifier en chronométrant les pertes réelles de chaque poste sur une période représentative.
Les pertes se répartissent souvent entre plusieurs activités discrètes. Un opérateur marche jusqu’à une armoire éloignée pour récupérer des consommables. Un autre dépose une pièce sur une palette intermédiaire avant de la reprendre. Des chariots se croisent dans une allée trop étroite et obligent chacun à interrompre son trajet.
La recherche d’outils est tout aussi révélatrice : si un équipement partagé change constamment d’emplacement, plusieurs employés peuvent perdre du temps à le localiser sans qu’aucun incident particulier soit enregistré.
Pour convertir ces observations en heures hebdomadaires, utilisez le calcul suivant :
Temps perdu par semaine = durée moyenne d’une perte × nombre d’occurrences par jour × nombre de jours travaillés.
Supposons, dans un exemple entièrement hypothétique, qu’un employé consacre deux minutes à chaque recherche de matériel et répète cette opération 30 fois par jour, cinq jours par semaine. Le résultat est de cinq heures hebdomadaires. Si d’autres déplacements inutiles représentent également cinq heures, la perte mesurée atteindrait 10 heures. Rien ne permet de généraliser ce scénario à tous les postes.
Pour estimer le coût, multipliez les heures évitables par le coût horaire chargé correspondant. Évitez toutefois de présenter systématiquement ce montant comme une économie de trésorerie : une heure récupérée peut augmenter la capacité disponible sans réduire immédiatement la masse salariale.
Il faut aussi considérer les effets physiques. Les déplacements prolongés avec des charges, les flexions répétées et les prises à mauvaise hauteur peuvent augmenter les contraintes ergonomiques. Au Québec, ces risques méritent une attention particulière dans les démarches de prévention en santé et sécurité du travail, notamment en lien avec la CNESST. En Colombie-Britannique, WorkSafeBC intervient dans son propre cadre provincial.
Une réduction de distance n’est donc pas automatiquement une amélioration si elle crée un accès dangereux, une posture contraignante ou un croisement entre piétons et chariots motorisés.
Le premier moyen de réduire ces pertes ne nécessite pas forcément de déplacer des machines : remettre outils et matières au bon endroit peut déjà simplifier le travail quotidien.
Comment réorganiser votre atelier avec la méthode 5S en 4 semaines ?
Vous pouvez structurer une première réorganisation en quatre semaines en appliquant progressivement les cinq principes de la méthode 5S : trier, ranger, nettoyer, standardiser et maintenir les bonnes pratiques. Ce calendrier est une proposition opérationnelle, pas une durée universellement validée. L’objectif est d’abord de simplifier chaque poste et ses approvisionnements avant d’entreprendre un déplacement coûteux des équipements.
La méthode 5S permet de distinguer le contenu de l’espace de sa structure. Avant de déplacer une machine, vérifiez si ses difficultés proviennent simplement d’un outillage éloigné, d’un stockage désordonné ou de matériels inutilisés qui encombrent ses accès.
Le tutoriel 5S de l’ASQ présente les cinq composantes de cette démarche d’organisation et de maintien des postes de travail. Le découpage suivant adapte ces principes à un projet court dans un atelier de PME.
| Semaine | Intervention | Résultat vérifiable |
|---|---|---|
| 1 | Trier les outils, consommables et matières selon leur utilité réelle. | Inventaire des éléments à conserver, déplacer ou retirer. |
| 2 | Ranger selon la fréquence d’utilisation et les contraintes ergonomiques. | Emplacements définis et identifiés pour chaque catégorie. |
| 3 | Nettoyer, sécuriser et établir des repères visuels. | Photos de référence et standards simples par poste. |
| 4 | Vérifier les pratiques avec les équipes et corriger les écarts. | Audit initial, liste des ajustements et responsables désignés. |
Le rangement doit refléter l’utilisation réelle. Les outils quotidiens sont placés dans la zone d’atteinte appropriée, les consommables hebdomadaires restent facilement accessibles et le matériel rarement utilisé peut être stocké ailleurs, à condition de préserver un accès sûr.
Le contexte hivernal canadien demande quelques ajustements pratiques. Une entrée où s’accumulent bottes et manteaux ne doit pas gêner la circulation des matières. Les fournitures sensibles au gel doivent être entreposées dans des conditions compatibles avec leurs spécifications, et les zones moins éclairées en hiver doivent conserver une visibilité suffisante des repères et obstacles.
Le principal risque est de considérer le rangement initial comme un projet terminé. Sans standard visible, les outils peuvent progressivement changer de place et les anciens détours réapparaître. Prenez une photo de référence de chaque poste et essayez un audit tournant de 10 minutes par semaine, réalisé par différents employés. Adaptez cette fréquence à la complexité des opérations.
Enfin, ne confondez pas les 5S avec une refonte complète du layout. Un atelier propre et bien rangé peut encore présenter des parcours trop longs entre ses équipements.
Une fois les postes stabilisés et leurs besoins mieux connus, vous disposerez d’une base fiable pour choisir la configuration physique de production.
Layout en U, ligne ou cellules : lequel pour votre type de production ?
Le meilleur layout dépend du volume, de la variété des produits, des séquences de fabrication et des effectifs disponibles. Une ligne convient souvent à un flux répétitif et stable, une cellule peut regrouper les opérations d’une famille de produits, tandis qu’une configuration en U peut faciliter la polyvalence et rapprocher certaines entrées et sorties. Aucun modèle n’est systématiquement supérieur.
Le choix doit commencer par vos données de production : quantité par famille de produits, fréquence des changements de série, temps de cycle, volumes de manutention et nombre d’opérateurs réellement présents.
| Critère | Ligne droite | Cellule de production | Configuration en U |
|---|---|---|---|
| Situation favorable | Produits relativement standardisés et séquence stable. | Familles de produits partageant plusieurs opérations. | Flux pouvant être replié et postes accessibles à une équipe polyvalente. |
| Avantage potentiel | Cheminement lisible et enchaînement régulier. | Moins de transferts entre ateliers pour la famille concernée. | Entrée et sortie proches, avec circulation possible entre plusieurs postes. |
| Limite principale | Adaptation parfois difficile aux variations de mix. | Risque de duplication d’équipements ou de capacité inutilisée. | Risque de congestion, de croisements ou d’accès contraignants. |
| Vérification prioritaire | Équilibrage des temps de cycle. | Volume et stabilité des familles de produits. | Largeurs de passage, sécurité et charge de chaque opérateur. |
La configuration en U mérite une attention particulière dans certaines PME. Lorsque l’entrée et la sortie sont rapprochées, le réapprovisionnement et la récupération des produits peuvent nécessiter moins de déplacements. Selon les tâches et les règles de sécurité, un opérateur polyvalent peut parfois intervenir sur plusieurs étapes.
Mais cette proximité ne suffit pas à prouver un gain. Une cellule en U trop serrée peut gêner les manutentions, multiplier les croisements ou empêcher l’accès à la maintenance. Le Lean Enterprise Institute, dans sa comparaison entre cellule en U et ligne d’assemblage, insiste notamment sur la facilité d’utilisation et la flexibilité face aux variations de produits et de volumes.
Évitez donc de reproduire le plan d’une grande usine sans tenir compte de vos propres contraintes. Une PME travaillant en petites séries, avec des commandes variables, ne bénéficie pas nécessairement d’une longue ligne dédiée à un seul produit.
Testez la circulation avant de déplacer les machines. Une maquette au sol avec du ruban adhésif, des tables mobiles ou des contenants vides peut servir à simuler les nouveaux emplacements. Sur une période d’essai de deux semaines, si votre activité le permet, comparez les distances, les manipulations, les accès et les conflits de circulation.
Ce test ne doit pas remplacer les vérifications techniques : dégagements de sécurité, alimentation électrique, ventilation, manutention mécanique et besoins d’entretien demeurent déterminants avant tout déplacement réel.
Le bon aménagement n’est pas nécessairement celui qui paraît le plus compact sur papier, mais celui qui simplifie les trajets tout en préservant la capacité, la sécurité et la souplesse d’exploitation.
La réorganisation brutale qui arrête votre production et perd 80 000 $ CAD
Réaménager tout un atelier en une seule intervention peut provoquer des pertes importantes si les travaux immobilisent les équipements, retardent les commandes et perturbent les nouvelles séquences de travail. Une perte de 80 000 $ CAD est ici un scénario de risque à chiffrer, et non un incident réel documenté. La meilleure protection consiste à tester les changements sur une zone avant leur déploiement.
Imaginons une PME manufacturière qui décide de fermer son atelier pendant une semaine pour déplacer simultanément ses machines, ses zones de stockage et ses postes d’assemblage. Les nouvelles positions paraissent cohérentes sur le plan, mais les employés découvrent au redémarrage que certains composants arrivent du mauvais côté des postes et qu’une allée est devenue difficilement praticable.
Les frais dépassent alors la seule facture de manutention des machines : travaux imprévus, commandes retardées, heures consacrées à retrouver les outils, production non récupérée et période de réapprentissage.
Scénario pédagogique : un réaménagement à 80 000 $ CAD
Dans cet exemple entièrement hypothétique, une entreprise prévoit 25 000 $ CAD de déplacement et de réinstallation d’équipements, 20 000 $ CAD de salaires associés à une période d’arrêt, 25 000 $ CAD de marge contributive perdue sur des commandes non récupérables et 10 000 $ CAD de frais supplémentaires.
Le total atteint 80 000 $ CAD. Ces postes doivent être calculés sans double comptabilisation : les salaires maintenus pendant un arrêt ne représentent pas tous une dépense supplémentaire, et les ventes retardées ne sont pas nécessairement perdues. Ce scénario illustre une méthode d’évaluation, pas un coût moyen observé.
Pour évaluer votre projet, séparez les dépenses directement engagées, la perte économique liée aux arrêts et les conséquences contractuelles réellement applicables. Un retard client ne doit être valorisé comme une pénalité que si cette pénalité existe effectivement.
Comparez ensuite deux scénarios : arrêt complet pour un réaménagement global ou transition progressive, zone par zone. Pour chacun, indiquez la durée d’immobilisation prévue, les interventions techniques, les stocks de protection nécessaires, les risques de livraison et le délai de retour au rythme normal.
Une zone pilote limite l’étendue d’une erreur de conception. Commencez par un espace dont les opérations et les interfaces sont bien connues. Mesurez les déplacements et le débit avant le changement, implantez la configuration proposée, puis vérifiez si elle fonctionne en conditions réelles.
Les causes classiques d’échec sont prévisibles : absence de cartographie initiale, besoins de maintenance oubliés, consultation insuffisante des opérateurs, sous-estimation de l’apprentissage et absence d’indicateurs permettant de juger le résultat.
Une fois le risque financier encadré, la qualité du futur aménagement dépendra largement des connaissances de ceux qui travaillent chaque jour dans l’espace concerné.
Comment co-créer le nouvel aménagement avec ceux qui l’utilisent chaque jour ?
Pour concevoir un aménagement réellement utilisable, associez les opérateurs, les responsables de production et les personnes chargées de la manutention ou de la maintenance dès le diagnostic. Les employés connaissent les gestes, obstacles et exceptions qui n’apparaissent pas toujours sur les plans. La direction conserve la décision finale en arbitrant entre l’ergonomie des postes et l’efficacité du flux global.
Un opérateur peut expliquer pourquoi une pièce doit être tournée avant son assemblage, pourquoi un chariot ne passe pas près d’une machine ouverte ou pourquoi un outil supposé disponible est régulièrement emprunté par une autre équipe.
Ces observations constituent des données d’aménagement. Elles peuvent éviter des erreurs qu’une analyse limitée aux dimensions du bâtiment ne permettrait pas d’anticiper.
Pour recueillir ces informations sans multiplier les réunions, organisez un atelier de co-création de 90 minutes. Cette durée constitue un format pratique proposé pour un premier échange et peut être adaptée à la taille du projet.
- Présentez le parcours actuel, les principales pertes mesurées et les contraintes non négociables du bâtiment.
- Demandez à chaque équipe de dessiner son poste idéal et d’indiquer les trajets ou manipulations à supprimer.
- Faites comparer les propositions entre les équipes pour identifier les incompatibilités entre leurs flux.
- Évaluez les options avec les données de déplacement, de capacité, de sécurité et d’approvisionnement.
- Retenez les hypothèses à tester et attribuez les responsabilités de validation.
Cette participation dispose d’un fondement concret. Un projet de l’IRSST sur l’ergonomie participative décrit une démarche associant opérateurs et gestionnaires à l’analyse des situations de travail et à la proposition de transformations. Dans les deux établissements métallurgiques concernés, neuf situations ont été analysées et huit ont été modifiées. Ces résultats illustrent une approche participative sans garantir les mêmes résultats dans toute PME.
Ergonomie participative : une intervention documentée au Canada
Dans le projet présenté par l’Institut de recherche Robert-Sauvé en santé et en sécurité du travail, des groupes réunissant employés opérateurs et gestionnaires ont été formés pour analyser les situations de travail et proposer des transformations.
Huit des neuf situations examinées ont été modifiées dans le cadre rapporté. Ce résultat décrit l’étendue des interventions réalisées, sans quantifier un gain universel de productivité ni un pourcentage de réduction des troubles musculosquelettiques.
La participation réduit aussi le risque d’un aménagement contourné au quotidien. Un rangement conçu sans considérer le poids d’un outil, sa fréquence d’utilisation ou le fonctionnement du poste risque de ne pas être respecté. Les écarts peuvent alors réintroduire les pertes que le projet cherchait à supprimer.
La co-création ne signifie pas que chaque poste décide isolément de son implantation. Une proposition peut être excellente pour une équipe et allonger les trajets de trois autres. La direction doit retenir la configuration qui optimise l’ensemble du flux tout en respectant les contraintes de sécurité et d’ergonomie.
Les propositions recueillies doivent maintenant être confrontées à la capacité réelle du système : un flux plus court ne livrera pas forcément plus vite si un poste reste saturé.
À retenir avant de mesurer les gains
- Une diminution des déplacements améliore l’organisation, mais ne garantit pas une augmentation équivalente des produits terminés.
- Le poste qui limite le débit doit recevoir une attention prioritaire avant les équipements disposant déjà de capacité inutilisée.
- Le résultat final doit être vérifié sur les commandes livrées, les encours et les délais, pas seulement sur les mètres parcourus.
Pourquoi un seul poste surchargé ralentit toute votre entreprise ?
Un seul poste peut limiter la production lorsque sa capacité est inférieure au débit demandé par les autres étapes. Les pièces s’accumulent alors en amont, tandis que les opérations suivantes attendent leur arrivée. Accélérer les postes disposant déjà de capacité ne résout pas nécessairement ce problème : le débit global reste contraint par l’étape saturée tant que sa capacité effective n’augmente pas.
Ce principe correspond à la théorie des contraintes. Dans un flux de production interdépendant, la performance de l’ensemble ne se déduit pas de la moyenne des performances individuelles.
Prenons un exemple hypothétique : trois postes successifs peuvent traiter respectivement 50, 35 et 45 pièces par heure. En supposant des opérations stables, sans pertes supplémentaires ni ressources partagées limitantes, la capacité de ce flux est plafonnée à 35 pièces par heure par le deuxième poste.
Faire passer le premier poste de 50 à 60 pièces par heure n’améliorera pas ce plafond. Sans régulation des lancements, cette accélération risque surtout de produire davantage d’encours avant le deuxième poste.
Le signe visible d’un goulot est souvent une accumulation récurrente de pièces en attente devant une ressource. Ce signal doit néanmoins être vérifié : un lot de transfert volontaire, une panne temporaire, des règles de priorité ou un approvisionnement irrégulier peuvent aussi créer des files d’attente.
Reprenez la cartographie des flux et observez plusieurs cycles de production. Repérez les endroits où les encours augmentent, où les commandes attendent et où les équipements fonctionnent régulièrement à pleine capacité. Comparez ces observations aux temps de cycle, aux changements de série et à la disponibilité réelle des machines.
Une fois la contrainte confirmée, intervenez dans cet ordre :
- Protéger le temps utile du poste contraint. Approvisionnez-le correctement, rendez ses outils immédiatement accessibles et éliminez les recherches ou manutentions évitables.
- Mobiliser les compétences nécessaires. Confiez les réglages et opérations critiques à des employés formés et expérimentés, sans négliger les pauses, les exigences de sécurité ou la qualité.
- Augmenter la capacité si nécessaire. Étudiez l’amélioration des réglages, les horaires disponibles ou un équipement complémentaire après avoir exploité les gains organisationnels réalisables.
L’aménagement physique contribue directement aux deux premières mesures. Un goulot placé loin de ses matières premières peut perdre une partie de sa capacité à attendre ou à rechercher les composants. Le rapprocher de ses approvisionnements, ou adapter son alimentation, peut être plus pertinent que d’augmenter la vitesse de machines non contraintes.
Pour évaluer la promesse de 25 % d’efficacité, définissez précisément votre indicateur : temps de manutention par commande, heures de travail par unité conforme, débit horaire ou délai de livraison. Comparez des périodes aux volumes et aux gammes de produits comparables.
Une amélioration locale de 25 % ne correspond pas automatiquement à 25 % de production supplémentaire. Et un gain de débit peut rester sans effet immédiat sur la livraison si d’autres causes de retard, comme les approvisionnements ou l’expédition, dominent le délai global.
Commencez par sélectionner une famille de produits, mesurer son parcours et identifier sa contrainte principale. Testez ensuite un changement d’aménagement limité, comparez les résultats à la situation initiale et généralisez uniquement les modifications qui améliorent le flux sans compromettre la sécurité ou la qualité.
Faut-il arrêter la production pour réorganiser un atelier ?
Pas nécessairement. Le rangement 5S, le repositionnement de matériels mobiles et certains ajustements de zones de stockage peuvent être réalisés progressivement. Le déplacement de machines raccordées ou d’équipements lourds nécessite toutefois une planification technique, des procédures de sécurité adaptées et, selon les opérations, une immobilisation temporaire.
Quels indicateurs mesurer avant et après un changement de layout ?
Suivez la distance parcourue par commande, le temps de manutention, les encours entre postes, le débit de produits conformes et le délai total de fabrication. Conservez également des indicateurs de sécurité et de qualité. Comparez des périodes représentatives afin de ne pas attribuer à l’aménagement des variations provenant du volume de commandes ou du mix produit.
Un atelier de petite superficie peut-il bénéficier d’un layout en U ?
Oui, lorsque la séquence des opérations permet de rapprocher l’entrée et la sortie tout en maintenant des dégagements suffisants. La configuration en U peut faciliter la polyvalence et certains transferts, mais elle doit être testée avec les dimensions réelles des machines, les besoins de maintenance et les circulations de matières et de personnes.
Comment mesurer le retour sur investissement d’un réaménagement ?
Commencez par additionner les coûts directement imputables au projet : conception, manutention, raccordements, formation et éventuels arrêts. Mesurez ensuite les bénéfices observables, comme la réduction d’heures supplémentaires, des pertes de production ou des coûts de manutention. Distinguez les économies réellement réalisées de la capacité simplement libérée. La rentabilité dépendra des montants investis et des gains nets récurrents.
Comment savoir si l’objectif de 25 % d’efficacité est réaliste ?
Établissez d’abord une valeur de référence pour un indicateur précis. Par exemple, si un changement réduit le temps de manutention d’une commande de 40 à 30 minutes, la diminution représente 25 % pour cette activité. Cela ne signifie pas que l’ensemble de l’atelier devient 25 % plus productif. Pour valider un objectif global, mesurez les effets sur le débit, les heures consommées et les délais, en tenant compte des autres contraintes de production.